

Premazivanje u prahu funkcionira elektrostatskim nabojem suhih čestica polimera, raspršivanjem na uzemljeni dio, a zatim zagrijavanjem tog dijela dok se čestice ne rastope, spoje i stvrdnu u kontinuirani film. Prilikom nanošenja ništa ne ispari, jer puder jest 100% čvrsto , tako da je rezultat čvrsta, plastična koža koja je tipično 50 do 100 mikrona debljina u jednom prolazu — otprilike dva do tri puta veća od debljine jednog sloja tekuće boje.
U praktičnom smislu, odgovor se dijeli na dvije polovice: što se događa unutar kabine za nanošenje premaza i što se događa s prahom mnogo prije nego što je uopće stigao do pištolja za prskanje. Većina ljudi koji postavljaju ovo pitanje ili biraju između praha i boje ili rješavaju probleme s linijom koja neće imati dosljednu završnicu. Obje skupine trebaju iste dvije činjenice. Adhezija dolazi od električnog polja; trajnost dolazi od kemijske reakcije umrežavanja u pećnici. Veličina čestica, prethodna obrada, uzemljenje i oporavak prekomjernog raspršivanja postoje kako bi služili ta dva mehanizma.
Kako lakiranje u prahu funkcionira jednostavnim rječnikom
Korona pištolj postavlja visokonaponsku elektrodu na svoj vrh, obično negdje između 60 i 100 kV . Dok komprimirani zrak gura prah pored te elektrode, svaka čestica preuzima negativan naboj. Radni komad je uzemljen, pa se ponaša kao suprotni pol magneta. Nabijene čestice slijede linije polja do površine, a nakon što slete, zaostali naboj ih tamo drži — dovoljno dugo, barem, da dio stigne do peći za stvrdnjavanje.
Neki sustavi umjesto toga koriste triboelektrično punjenje, gdje trenje između baruta i unutarnje cijevi pištolja prenosi naboj. Tribo pištolji su popularni za dijelove s dubokim udubljenjima, jer izbjegavaju efekt Faradayeva kaveza koji sprječava čestice nabijene koronom da dopru do unutrašnjosti uskih kutova.
Toplina završava posao. U duroplastičnom prahu, smola i sredstvo za stvrdnjavanje reagiraju u pećnici i formiraju umreženu mrežu koja se neće ponovno rastopiti. Zbog toga je pravilno stvrdnuti praškasti premaz otporan na lomljenje, kemikalije i UV daleko bolje od većine boja koje se suše na zraku. Za razliku od toga, termoplastični prah se jednostavno topi i ponovno skrućuje, što odgovara debljim filmovima i primjenama gdje je ponovna obrada važnija od otpornosti na otapala.
Pet koraka linije za nanošenje praha
Svaka industrijska operacija praškastog premazivanja, od male radionice do tvornice velikih uređaja, slijedi isti slijed. Preskočite ili skratite korak i kvar će se pokazati mjesecima kasnije kao krhotine, mjehurići ili korozija.
- Predtretman. Alkalno odmašćivanje, ispiranje vodom i konverzijski premaz — željezni fosfat, cink fosfat ili alternativa bez kroma — stvaraju kemijsko sidro za film. Dobro vođena linija za predtretman može povećati učinkovitost solnog spreja s nekoliko stotina sati na više od tisuću.
- Maskiranje i uzemljenje. Navoji, spojne površine i električne kontaktne točke se maskiraju, a svaka kuka za vješalicu mora imati čist kontakt metala s metalom. Slaba podloga je jedan od najčešćih uzroka tanke, nerazvrstane pokrivenosti.
- Primjena. Pištolj nanosi prah sve dok film ne postigne ciljnu debljinu. Prekomjerni raspršivač iz kabine za raspršivanje hvata se ciklonom ili jedinicom za obnavljanje uložaka i miješa se natrag u dovod, zbog čega se linije praha rutinski obnavljaju 95% ili više materijala koji nedostaje dio.
- Stvrdnjavanje. Duroplasti puderi obično trebaju 180 do 200 °C 10 do 20 minuta na temperaturi metala, a ne samo na temperaturi zraka u pećnici. Stvrdnjavanje ostavlja film koji se lako grebe i ostavlja mrlje; pretjerano stvrdnjavanje uzrokuje žutilo i gubitak sjaja. Puderi koji stvrdnjavaju UV zrakama dramatično skraćuju ovaj korak i otvaraju vrata podlogama osjetljivim na toplinu.
- Hlađenje i pregled. Mjerači debljine filma, mjerači sjaja, testovi na udar i provjere prianjanja potvrđuju seriju prije otpreme. Mjerenje nakon što se dio ohladio izbjegava pogrešna očitanja na mekom filmu.
Strana praha: Kako se proizvodi prah za premazivanje
Prašak za premazivanje je projektiran, a ne samo samljeveni pigment. Njegova receptura kombinira sustav smole sa sredstvima za stvrdnjavanje, pigmentima, punilima, sredstvima za tečenje i izravnavanje, sredstvima za uklanjanje plinova i malim količinama voska. Svaki sastojak mijenja način na koji se prah ponaša u spremniku pištolja i način na koji film istječe u pećnici.
- Sustavi smola: epoksi, poliester, epoksi-poliester hibrid, poliuretan i akril
- Funkcionalni aditivi: sredstva za izravnavanje, sredstva za otplinjavanje, sredstva za matiranje i aditivi za suho tečenje
- Bojila i efektni pigmenti: organski i anorganski pigmenti, metalne ljuskice i liskun
Proizvodnja počinje suhim miješanjem, prolazi kroz ekstruder taline na otprilike 90 do 120 °C, a zatim hladi talinu u pahuljice. Te se ljuskice usitnjavaju i klasificiraju na kontroliranu veličinu čestica, a tek onda se gotovi prah pakira u kutije. Faza mljevenja i klasifikacije odlučuje hoće li konačni proizvod glatko prskati ili prskati i naletjeti.
 Stroj za praškasto nanošenje i modificiranje Modifikatori i materijali precizno se doziraju i ravnomjerno dodaju prema omjeru miješanja, čime se osigurava trenutna točnost omjera miješanja. To omogućuje hi... Pogledajte proizvod →
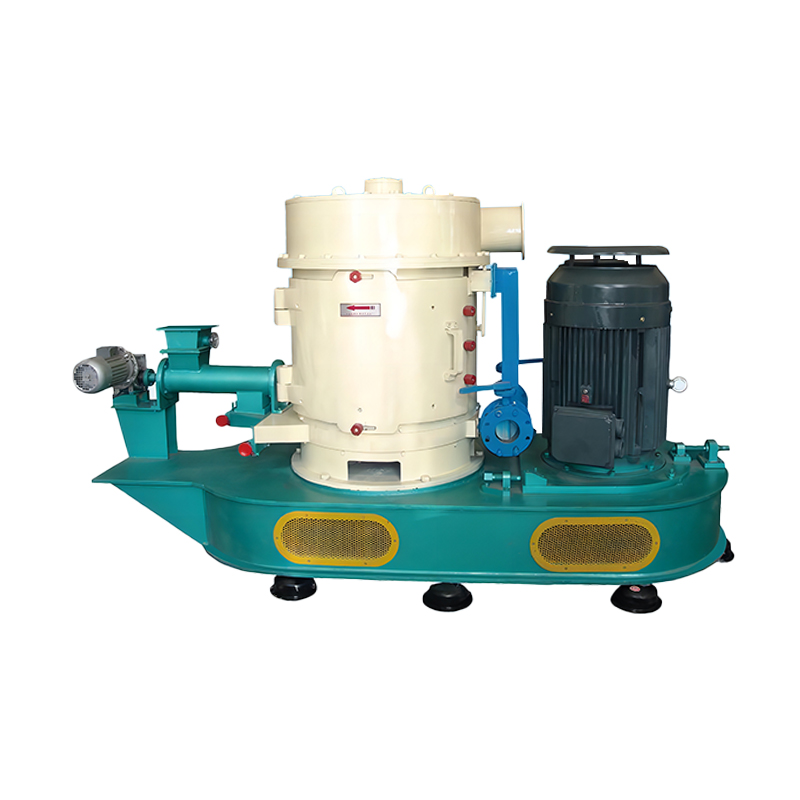
Za vezane metalik pudere i pudere s posebnim učinkom, pigment se mora stopiti s česticama praha, a ne mehanički umiješati. To je zadatak površinske modifikacije, i to je točno onakav naš proces stroj za praškasto nanošenje i modificiranje razvijen je za. Jiangsu JND Environmental & Energy Technology gradi opremu za mljevenje, klasifikaciju i preradu praha u Yanchengu od 2002. godine, tako da obično prvo gledamo liniju za premazivanje sa strane materijala.
Veličina čestica i distribucija: Skrivena varijabla
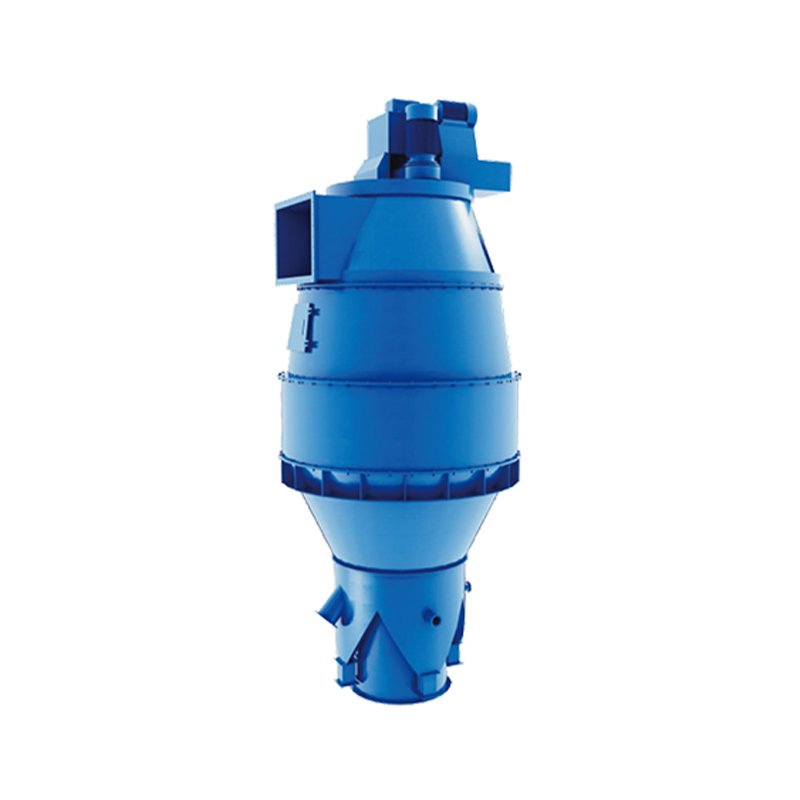
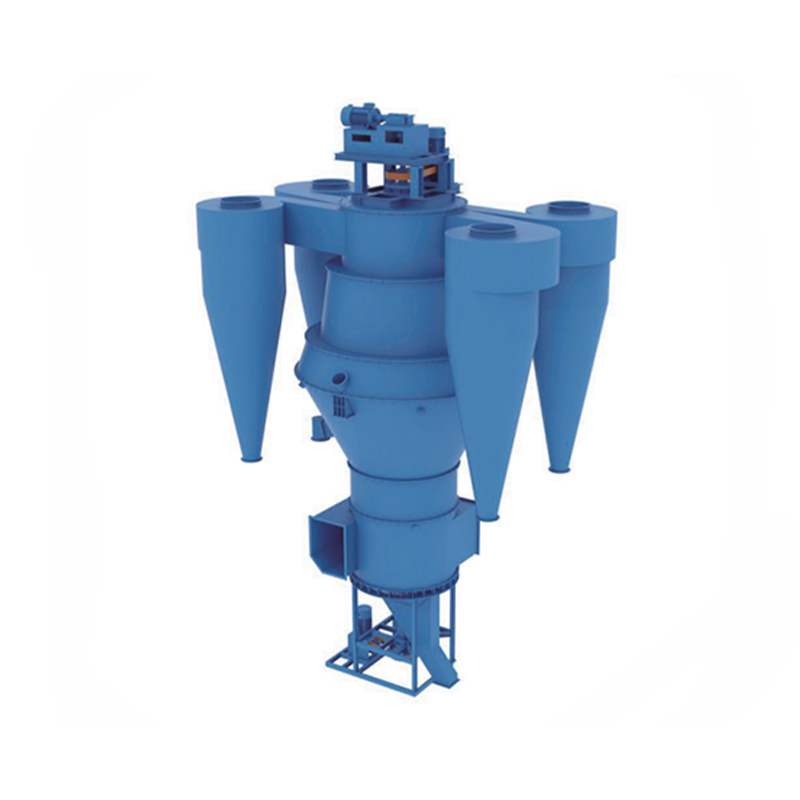
Pitajte bilo kojeg iskusnog premazivača zašto jedna serija daje zrcalno glatku završnicu, a sljedeća izgleda poput narančine kore, i razgovor se obično okreće o raspodjeli veličine čestica. Dobar elektrostatički sprej u prahu ima srednji promjer od otprilike 25 do 45 mikrona , s pažljivo podrezanim repovima. Ako želite vidjeti kako se ta točka rezanja mehanički kontrolira, obratite pažnju na našu industriju kako radi dinamički klasifikator praha prolazi kroz princip razdvajanja.
| Razlomak | Tipična veličina | Učinak na aplikaciju i završetak |
|---|---|---|
| Grubi rep | Iznad 100 mikrona | Jaka narančina kora, neravni film, povremeno pljuvanje pištolja |
| Radni rez | 20 do 80 mikrona | Stabilna fluidizacija, pouzdano punjenje, glatki stvrdnuti film |
| Fini rep | Ispod 10 mikrona | Prašenje, loša fluidizacija, manja učinkovitost prijenosa, veća opasnost od prašine |
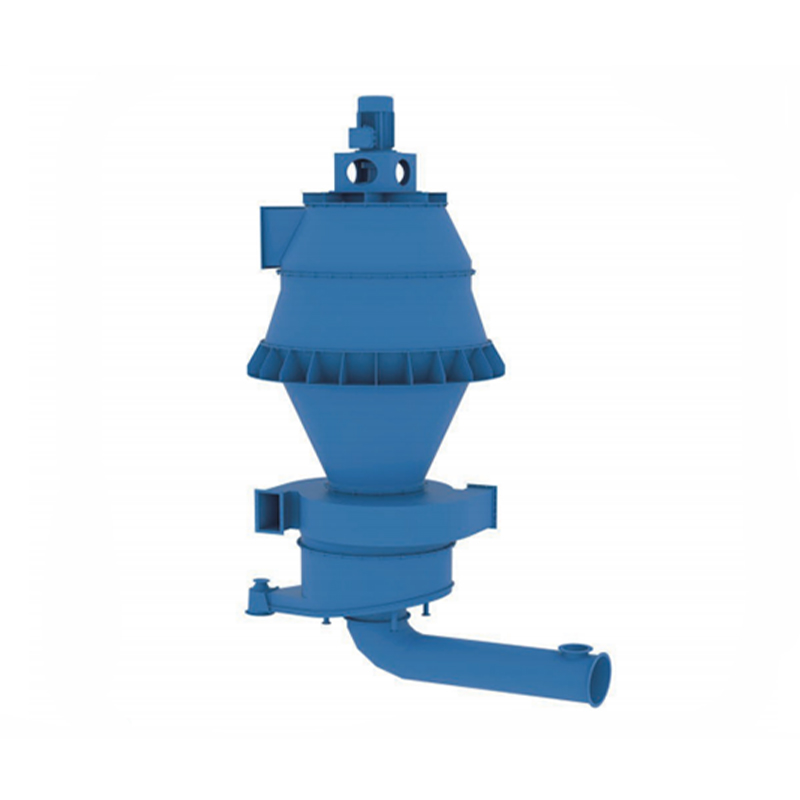 JSP klasifikator ultrafinog praha Kako bi se smanjila potrošnja energije i poboljšala učinkovitost sustava u sustavima za mljevenje cementa, kombinirani polufinalni postupak mljevenja sada je široko prihvaćen. Inteligentni du... Pogledajte proizvod →
Čisto rezanje tih repova je posao klasifikacije. Zračni klasifikatori i ultrafini rotacijski klasifikatori omogućuju proizvođaču praha da drži tijesnu distribuciju seriju za serijom, što smanjuje količinu povrata koji se mora ponovno izmiješati i održava izgled filma dosljednim od jedne isporuke do druge.
Premazivanje prahom naspram mokre boje
Dvije završne obrade nisu međusobno zamjenjive, a razlike objašnjavaju zašto puder dominira u tolikom broju linija završne obrade metala.
| Faktor | Bojanje u prahu | Tekuća boja |
|---|---|---|
| Prijevoznik | Ništa, 100% čvrste tvari | Otapalo ili voda |
| Film po sloju | 50 do 100 mikrona | 20 do 40 mikrona |
| Isparljive emisije | Blizu nule | Ovisi o sadržaju čvrstih tvari |
| Pretjerani sprej | Može se obnoviti i ponovno koristiti | Uglavnom otpad |
| Stvrdnjavanje | Sušenje u pećnici ili UV zračenju | Moguće ambijentalno ili nisko pečenje |
| Najprikladnije podloge | Metali, plus MDF i plastika s posebnim prahom | Gotovo svaka podloga |
Ono gdje prah gubi tlo je temperatura. Ako dio ne može izdržati pećnicu, tekuća boja i dalje pobjeđuje osim ako za tu podlogu nije dostupan UV-otvrdnjavajući prah ili prah na niskim temperaturama.
Prašina, sigurnost i petlja za oporavak
Fini organski prah je zapaljiv i tako ga treba tretirati u svakoj operaciji premazivanja. Dizajn kabine, kontinuitet uzemljenja, vodljivi kanali i odzračivanje eksplozije regulirani su standardima kao što su NFPA 652 i 654 u Sjevernoj Americi i ATEX direktive u Europi. Operateri bi također trebali paziti na nakupljanje praha na rubovima i rasvjetnim tijelima, gdje započinju sekundarni događaji.
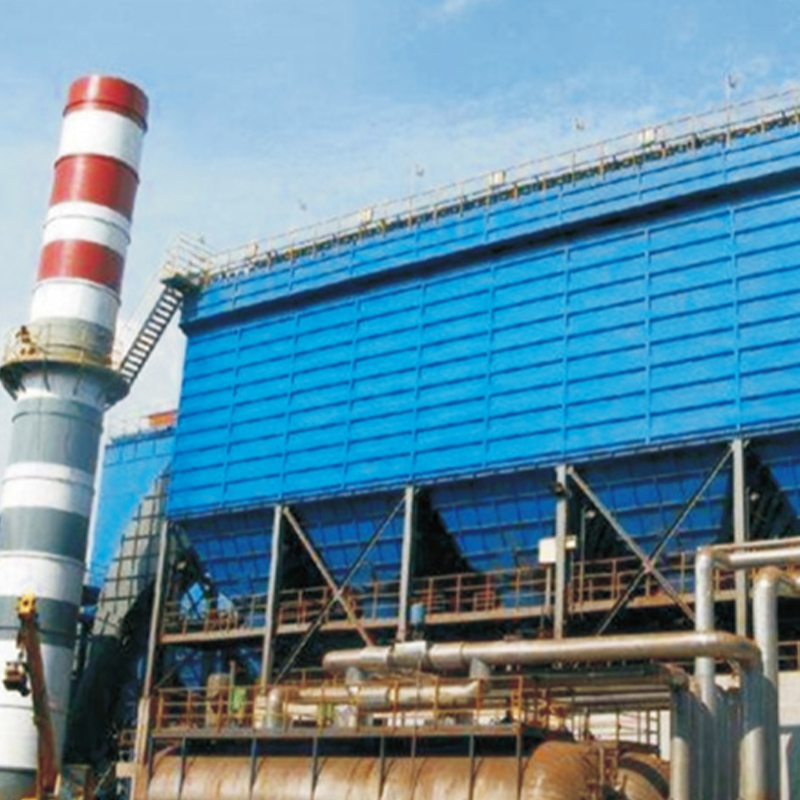
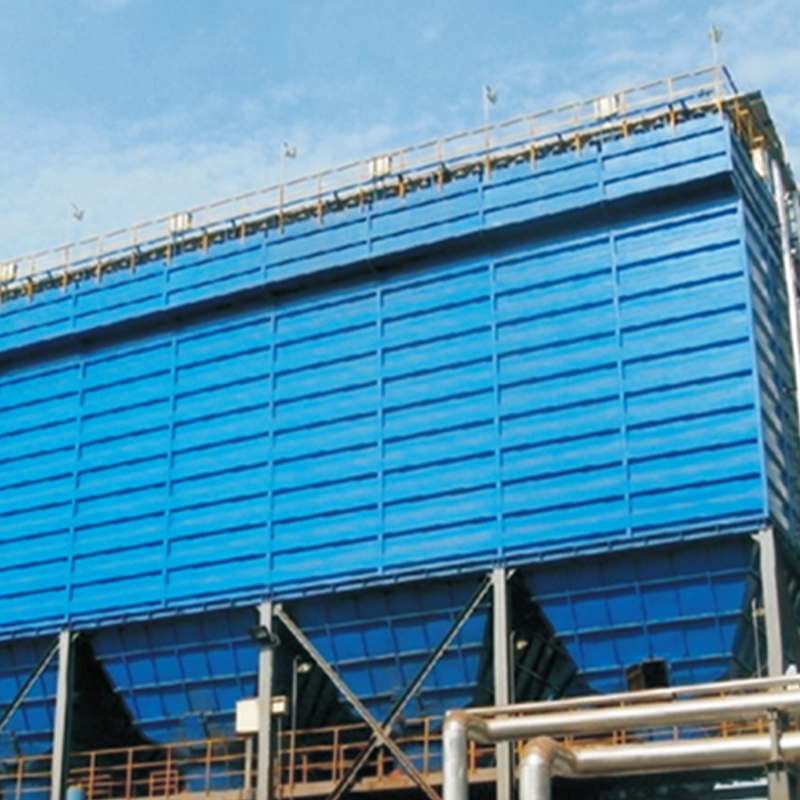 JQM serija zračnih kutija pulsnih vrećica za sakupljanje prašine Pulsni vrećasti skupljač prašine JQM serije je vrećasti sakupljač prašine koju je razvila naša tvrtka na temelju tehnologije koju je predstavila američka tvrtka Fuller, oslanjajući se na ... Pogledajte proizvod →
Na strani proizvodnje praha, gdje mlinovi i klasifikatori kontinuirano ispuštaju velike količine finog materijala, sakupljanje prašine je dužnost 24 sata dnevno, a ne povremena. Pulsni vrećasti skupljač prašine serije JQM vrsta je jedinice koju dimenzioniramo za te krugove za mljevenje i klasifikaciju, a ista se logika primjenjuje na bilo koje postrojenje koje rukuje rasutim prahom.
- Neka sva vodljiva oprema bude spojena i uzemljena
- Koristite vodljivi ili antistatički filterski medij u jedinicama za oporavak
- Ograničite sadržaj finog repa, koji je frakcija koja najduže ostaje u zraku
- Očistite rubove, kanale i zidove kabine prema dokumentiranom rasporedu
Uobičajena pitanja o lakiranju prahom
Je li za praškasto lakiranje uvijek potrebna pećnica?
Duroplastični puderi mogu. Puderi koji se stvrdnjavaju UV-zračenjem stvrdnjavaju pod lampama za nekoliko sekundi do minuta, a formulacije na niskim temperaturama mogu stvrdnjavati na oko 120 do 140 °C, što dijelove osjetljive na toplinu čini održivima.
Kolika je debljina filma za premazivanje prahom?
Većina dekorativnih i zaštitnih premaza ima debljinu između 50 i 100 mikrona. Funkcionalni filmovi kao što su prevlake fluidiziranog sloja na cjevovodu ili armaturnoj šipki mogu doseći nekoliko stotina mikrona u jednom prolazu.
Zašto nanošenje praha ponekad izgleda neujednačeno?
Obično jedan od tri uzroka: široka raspodjela veličine čestica, nedosljedna putanja tla na vješalici ili pećnica koja ne postiže temperaturu metala unutar navedenog vremena.
Je li praškasti premaz izdržljiviji od boje?
Za metalne dijelove koji prolaze odgovarajuću prethodnu obradu, općenito da. Umreženi film otporan je na udarce, kemikalije i UV zrake bolje od većine boja koje se suše na zraku i ne ovisi o isparavanju otapala.
Premazivanje prahom funkcionira zahvaljujući jednostavnom partnerstvu: električno polje stavlja prah tamo gdje ga želite, a toplina pretvara tu prašinu u trajnu kožu. Sve ostalo — kemija predtretmana, točka rezanja klasifikacije, petlja oporabe, sustav prašine — postoji kako bi ta dva mehanizma učinila pouzdanima u proizvodnom opsegu.
Ako specificirate opremu za proizvodnju praha, mljevenje, klasifikaciju ili kontrolu prašine, naši inženjeri rado će pregledati vaš materijal i vašu ciljanu distribuciju. Pošaljite nam svoje podatke o procesu a vratit ćemo se s praktičnom preporukom radije nego s generičkim citatom.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588