

Premazivanje prahom je postupak suhe završne obrade u kojem se električki nabijene čestice smole i pigmenta raspršuju na uzemljeni dio i zatim peku dok se te čestice ne rastope, poteku i stvrdnu u čvrst, kontinuirani film. To je kratki odgovor na pitanje "što je praškasto lakiranje?" Nema otapala, nema tekućeg nosača i nema vremena isparavanja. Premaz dolazi kao čvrsti prah, a napušta pećnicu kao čvrsta plastična opna koja je često nekoliko puta deblja od jednog sloja mokre boje.
Ako ste ikada priješli prstom po okviru bicikla, ormaru za dokumente ili aluminijskom okviru prozora i osjetili glatku, blago voštanu površinu, već ste dotakli praškasti premaz. To je jedan od najčešće korištenih industrijskih završnih slojeva na svijetu, koji štiti sve od električnih kućišta do poljoprivrednih strojeva.
Što je lakiranje u prahu, jednostavnim rječnikom
Kemijski gledano, prah za premazivanje je fino mljevena mješavina četiri skupine sastojaka: vezivo smole, pigmenti i punila, sredstvo za stvrdnjavanje i mali postotak aditiva kao što su modifikatori protoka, sredstva za degaziranje i UV stabilizatori. Ništa u smjesi nije tekuće. Mješavina se proizvodi kao čvrsta tvar, mljevena do strogo kontrolirane veličine čestica i otprema se u kutijama ili fluidiziranim lijevkama.
Primjena je načelno jednostavna. Metalni dio je uzemljen, elektrostatički pištolj puni čestice praha dok napuštaju mlaznicu, a nabijene čestice se povlače na uzemljenu površinu, gdje se drže dok pećnica ne obavi svoj posao. Umjesto toga za određene male dijelove i tešku žičanu robu koristi se fluidizirani sloj. Obloženi dio zatim putuje kroz pećnicu na otprilike 180 do 200 stupnjeva Celzijevih 10 do 20 minuta , ovisno o kemiji i masi dijela.
Dva svojstva odvajaju premaz u prahu od mokre boje. Prvo, film se formira taljenjem, a ne isparavanjem: prah teče u kontinuirani sloj, a zatim se umrežava u duroplastičnu mrežu. Drugo, u suštini nema otapala za oslobađanje, tako da su prašci formulirani kao materijali s nultom ili gotovo nultom količinom VOC-a, a višak spreja koji promaši dio može se skupiti i ponovno upotrijebiti.
Što prah za premazivanje zapravo sadrži
Formulacije se razlikuju ovisno o primjeni, ali većina duroplastičnih pudera slijedi sličan recept. Donja tablica prikazuje tipične raspone i posao koji obavlja svaka komponenta.
| komponenta | Tipični udio | Funkcija |
|---|---|---|
| Vezivo od smole | 50 do 70 posto | Formira film i osigurava trajnost, fleksibilnost i rad na otvorenom |
| Pigmenti i punila | 20 do 40 posto | Osigurajte boju, neprozirnost, tvrdoću i kontrolu troškova |
| Sredstvo za stvrdnjavanje | 2 do 10 posto | Reagira sa smolom tijekom pečenja da umreži film |
| Dodaci | 1 do 5 posto | Kontrolirajte protok, otplinjavanje, sjaj, sposobnost punjenja i UV stabilnost |
Kako funkcionira proces premazivanja prahom, korak po korak
- Predtretman. Dio se čisti, odmašćuje i nanosi konverzijski premaz kao što je željezni ili cink fosfat, zatim se ispire i suši. Ovdje se odlučuje o prianjanju i koroziji, a ne u pećnici.
- Primjena. Prah se raspršuje koronskim ili tribo pištoljem ili se dio uranja u fluidizirani sloj. Ciljana debljina filma obično je 60 do 120 mikrona u jednom sloju.
- Stvrdnjavanje. Dio ulazi u konvekcijsku ili infracrvenu pećnicu i drži se dok metal ne dosegne prozor stvrdnjavanja koji je odredio dobavljač praha, obično 10 do 20 minuta na 180 do 200 stupnjeva Celzijusa.
- Hlađenje i pregled. Nakon hlađenja, operateri provjeravaju debljinu filma, sjaj, boju i prianjanje te dotjeruju sva tanka područja.
Vrste premazivanja prahom
Duroplastični prašci
To su radni konji industrije. Smola se umreži tijekom stvrdnjavanja i ne može se ponovno otopiti, što daje čvrst film otporan na kemikalije. Uobičajene kemije su:
- Epoksid: izvrsna otpornost na kemikalije i koroziju, ali kreda na otvorenom, pa se koristi za unutarnje dijelove i premaze cijevi.
- Poliester: standardni izbor za vanjsko izlaganje, s dobrim zadržavanjem UV zračenja i sjaja.
- Hibridni epoksi-poliester: isplativo srednje rješenje za unutarnje ukrasne dijelove.
- Poliuretan i akril: specificirano kada je važan izgled, tvrdoća ili posebna kemijska otpornost.
Termoplastični prahovi
Puderi najlona, PVC-a, polietilena i polipropilena tope se i teku, ali se ne umrežuju, pa grade mnogo deblje filmove, često od 250 do 500 mikrona. Odabrani su za funkcionalne premaze na cijevima, ventilima i dijelovima kojima je potrebna otpornost na udarce, a ne dekorativna završna obrada.
Premazivanje u prahu u odnosu na tekuću boju
Usporedba u nastavku odražava ono što vidimo na industrijskim linijama. Prah nije uvijek rješenje, ali na metalnim dijelovima koji mogu preuzeti temperaturu pećnice, obično pobjeđuje na trajnosti po jedinici cijene.
| Faktor | Bojanje u prahu | Tekuća boja |
|---|---|---|
| Hlapljivi organski spojevi | U biti nula | 250 do 450 grama po litri |
| Učinkovitost prijenosa | 90 do 98 posto s povratom | 30 do 60 posto |
| Debljina jednog sloja | 60 do 120 mikrona | 20 do 40 mikrona |
| Pretjerani sprej | Sakupljeno i ponovno korišteno | Opasni otpad |
| Vrijeme liječenja | 10 do 20 minuta | Minute do sati |
Ustupci su stvarni. Puder se ne može koristiti na podlogama osjetljivim na toplinu kao što je većina plastike i drva, promjene boje koštaju vrijeme proizvodnje, a vrlo tanke, ujednačene filmove teže je postići nego s raspršenom tekućinom.
Gdje se danas koristi nanošenje praha
Industrijski analitičari procjenjuju globalno tržište praškastih premaza u rasponu od 12 do 15 milijardi USD, s rastom od otprilike 4 do 6 posto godišnje. Potražnja dolazi iz predvidljivog niza sektora:
- Automobilska i električna vozila: kotači, dijelovi ovjesa, police za baterije i komponente podvozja.
- Arhitektonski aluminij: okviri prozora, zidovi zavjese i obloge, često specificirani prema razinama performansi AAMA 2604 ili 2605.
- Bijela tehnika i namještaj: Kućišta za perilice rublja, hladnjaci, uredski stolovi i police.
- Poljoprivredna i građevinska oprema: šasije, okviri i alati otporni na habanje i vremenske uvjete.
- Elektrotehnika i telekomunikacije: kućišta, ormari i izolacija sabirnica.
- Prodavaonice poslova i sportske opreme: okviri za bicikle, sprave za teretanu i metalne igračke.
Iza završne obrade: Kako se prah za premazivanje melje i klasificira
Barut u kutiji za oružje nije počeo kao prah. Smola, pigment, punilo i aditivi se miješaju na suho, zatim se unose u dvopužni ekstruder gdje se tope i raspršuju na 90 do 110 stupnjeva Celzijusa. Vrući materijal se preša u tanke pahuljice, hladi u krti list i lomi u komadiće. Sve nakon te točke problem je smanjenja veličine i tu se uvelike odlučuje o kvaliteti završnog premaza.
Fino mljevenje srce je procesa. Mlinovi čekićari rade s grubom fazom, dok mlinovi za klasiranje zraka i mlazni mlinovi proizvode gotovu raspodjelu veličine čestica. Budući da smola omekšava na 50 do 60 stupnjeva Celzijusa, mlin mora ukloniti toplinu onoliko brzo koliko je stvara, zbog čega su protok zraka i dizajn hlađenja važni koliko i brzina rotora.
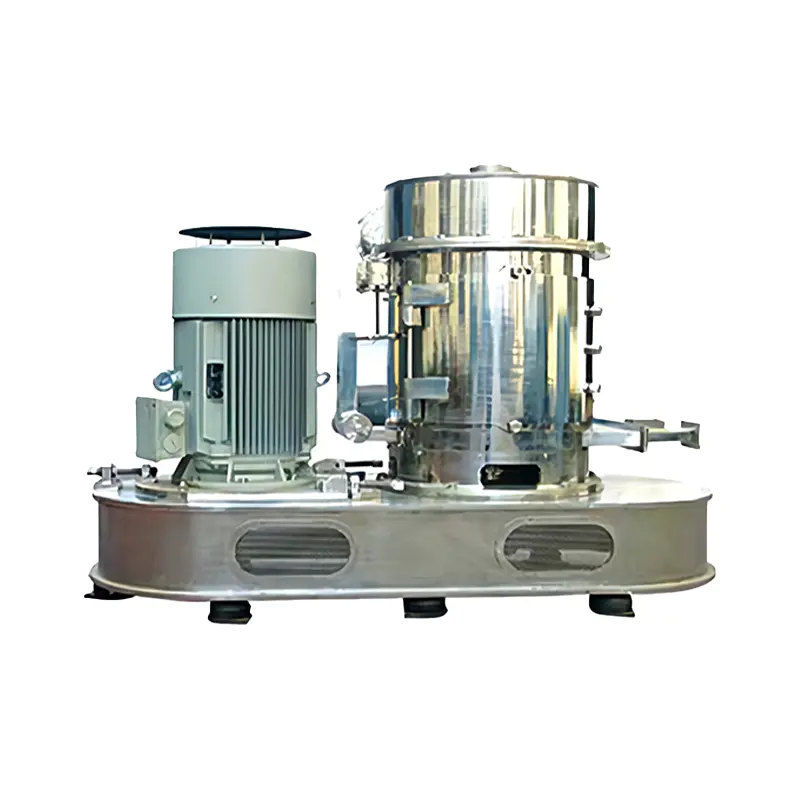
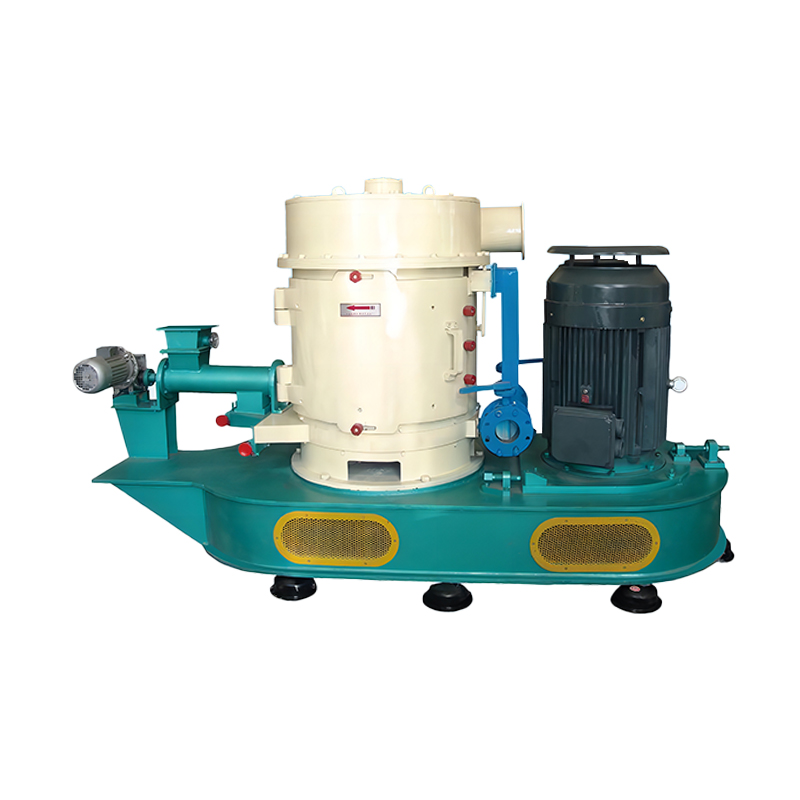
 Air Classification Mill Veličina čestica proizvoda: D50 podesiva između 1,5 i 45 μm. Pogledajte proizvod →
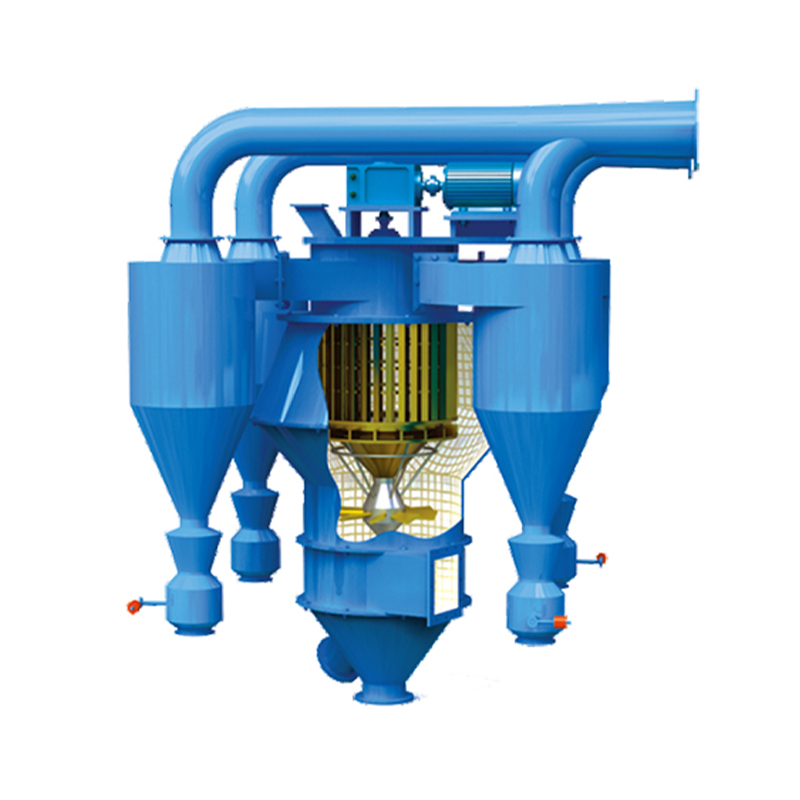
Klasifikacija je druga polovica posla. Premaz u prahu obično ima srednju veličinu čestica od 30 do 45 mikrona, s sitnim česticama ispod 10 mikrona koje su svedene na minimum, a grubi repovi iznad 100 mikrona gotovo su eliminirani. Fine čestice uzrokuju lošu fluidizaciju i prašnjavu primjenu, dok grube čestice proizvode narančinu koru i neravne filmove. Čvrsto držanje točke rezanja je ono što odvaja prah koji se glatko raspršuje uz visoku učinkovitost prijenosa od onog koji stvara odbacivanje i preradu. Ako želite vidjeti kako se ta točka rezanja održava u praksi, naša bilješka o kako radi dinamički klasifikator praha prolazi kroz mehanizam.
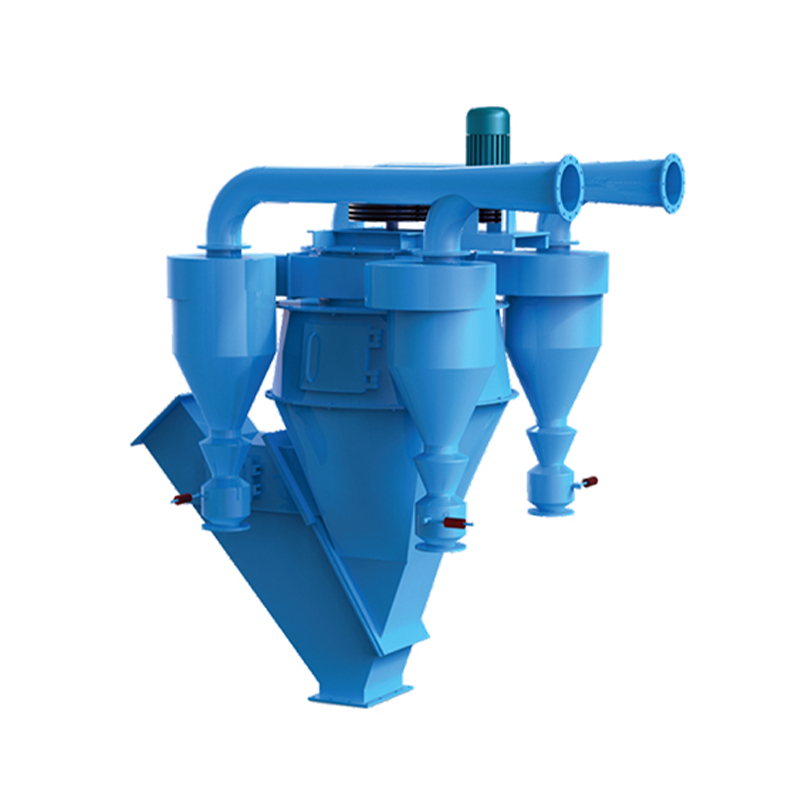
 Klasifikator zraka Veličina čestica proizvoda: D50 je u rasponu od 1 do 45 μm. Učinkovitost klasifikacije: 60% do 90%. Kapacitet proizvodnje: 1 do 60 t/h. Pogledajte proizvod →
Za neke formulacije potreban je još jedan korak. Metalni pigmenti, voskovi i aditivi za kontrolu naboja vezani su za osnovne čestice tako da se ne mogu odvojiti tijekom transporta ili prskanja, a strojevi za modificiranje postoje posebno za tu dužnost.
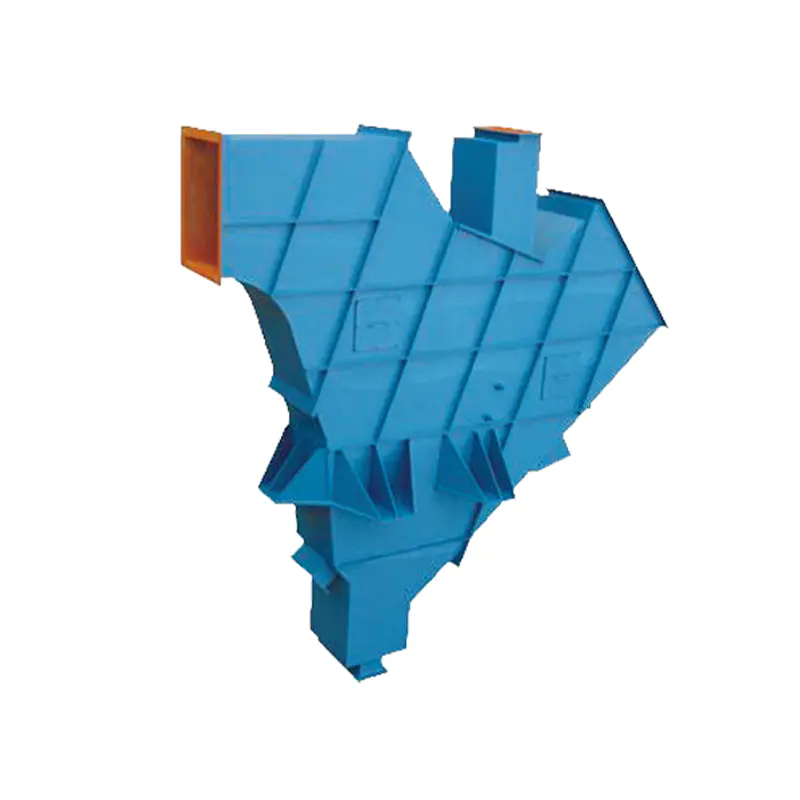
 Bojanje u prahu and modification machine Modifikatori i materijali precizno se doziraju i ravnomjerno dodaju prema omjeru miješanja, čime se osigurava trenutna točnost omjera miješanja. To omogućuje hi... Pogledajte proizvod →
To je teren na kojem radimo svaki dan. Jiangsu JND gradi opremu za mljevenje, klasifikaciju, sušenje, skupljanje prašine i obradu dimnih plinova od 2002. godine, uz podršku pokrajinskog tehnološkog centra, duge suradnje sa sveučilištima kao što su Sveučilište Jugoistok i Sveučilište Tongji te certifikat ISO 9001, ISO 14001 i OHSAS 18001. Naši mlinovi i klasifikatori služe proizvođačima praha, kao i industriji cementa, kemijskoj industriji, energetici i čeliku, a ista inženjerska pitanja pojavljuju se u svima njima: koliko fino, koliko ujednačeno i koliko dosljedno.
Uobičajeni problemi s lakiranjem prahom i njihovi uzroci
Većina nedostataka dolazi do triju varijabli: prethodnoj obradi, debljini filma i povijesti zagrijavanja. Donja tablica navodi kvarove o kojima najčešće čujemo.
| kvar | Vjerojatni uzrok | Praktičan popravak |
|---|---|---|
| Narančina kora | Predebeo film, grub prah, prebrzo stvrdnjavanje | Smanjite učinak, pojačajte raspodjelu veličine čestica, usporite rampu |
| Slabo prianjanje | Ulje, kamenac ili slab premaz za konverziju | Pregledajte faze odmašćivanja i fosfatiranja, provjerite kvalitetu vode za ispiranje |
| Rupice | Zarobljeni zrak ili vlaga izlaze iz podloge | Prethodno zagrijte dio, upotrijebite aditiv za otplinjavanje, smanjite debljinu filma |
| Promjena boje | Prepečeno ili neravnomjerno punjenje pećnice | Provjerite temperaturu metala, a ne samo temperaturu zraka u pećnici |
| Tanko prekrivanje u kutovima | Efekt faradejevog kaveza | Smanjite napon, povećajte udaljenost pištolja, razmislite o tribo punjenju |
Ispravna strana procesa s praškom
Premazivanje prahom je jednostavna ideja iza koje stoji zahtjevan lanac opskrbe. Kemija određuje učinkovitost filma, ali raspodjela veličine čestica određuje kako se raspršuje, koliko viška raspršivanja ćete povratiti i koliko često vaša linija proizvodi otpad. Nekoliko mikrona pomaka na finom kraju distribucije može glatku liniju pretvoriti u liniju prerade.
Ako proizvodite prah za premazivanje ili ako obrađujete mineralna punila koja ulaze u njega, odabir opreme za mljevenje i klasifikaciju sa stabilnom točkom rezanja je najvažnija odluka koju ćete donijeti. Naš tim dimenzionira mlinove i klasifikatore više od dva desetljeća i drago nam je pogledati vaš materijal, vašu ciljanu distribuciju i vaš kapacitet prije nego što preporučimo konfiguraciju. Stupite u kontakt s našim inženjerima a mi ćemo s vama proraditi kroz brojke.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588