

Premazivanje prahom je suhi završni postupak: fino mljeveni prah na bazi smole je elektrostatički nabijen, raspršen na uzemljeni radni predmet, a zatim pečen tako da se čestice tope, teku i stvrdnjavaju u čvrst, kontinuirani film. Budući da nije uključeno otapalo, sam prah je premaz — zbog čega površina obložena prahom nosi emisije HOS-a gotovo nulte i stvara film od 50–100 µm u jednom prolazu.
Pojam ima i uzvodno značenje. Unutar tvornice praha, "premazivanje prahom" također opisuje premazivanje i modificiranje pojedinačnih čestica - aditive za vezivanje, pigmente ili funkcionalne slojeve na površine praha. Oba značenja počivaju na istoj disciplini: stroga kontrola nad načinom na koji se prah melje, klasificira, suši i čuva.
Što je točno praškasti premaz?
Premaz u prahu je 100% čvrst materijal za premazivanje. U formulaciji nema vode niti otapala: tipičan proizvod sadrži 50–70% smole , 20–40% pigmenata i punila te 1–5% aditiva kao što su sredstva za tečenje, sredstva za otplinjavanje i aditivi za kontrolu punjenja. Ti se sastojci miješaju taljenjem, hlade, drobe i melju na srednju veličinu čestica od otprilike 30-45 µm prije nego što dospiju do pištolja za raspršivanje.
Dvije obitelji
- Duroplastični prašci — epoksi, poliester, poliester-epoksi hibrid, poliuretan, akril i fluoropolimer. Oni se umrežuju u pećnici i čine veliku većinu industrijskog premazivanja prahom.
- Termoplastični prahovi — najlon, PVC i polietilen. Oni se tope i teku bez kemijskog umrežavanja, što omogućuje vrlo debele filmove i jaku kemijsku otpornost.
Kemija prati radnu okolinu: epoksi gdje je zaštita od korozije važna u zatvorenim prostorima, poliester gdje su sunčeva svjetlost i vremenski uvjeti neprijatelji, hibridi za unutarnju metalnu robu i fluoropolimer za agresivne kemikalije ili rad na visokim temperaturama.
Kako funkcionira postupak premazivanja prahom
Niz je kratak, ali svaka faza je neumoljiva. Onečišćena površina ili slaba putanja tla uništit će inače savršenu primjenu.
| Pozornica | Što se događa | Tipični parametri |
|---|---|---|
| Prethodni tretman | Odmastiti, isprati, zatim fosfatirati ili pjeskariti podlogu | 3–7 stupnjeva, 50–60 °C |
| Stalak i maskiranje | Uzemljite dio i zaštitite navoje ili spojne površine | Čiste kontaktne točke, mali otpor |
| Primjena | Corona ili tribo pištolj raspršuje napunjeni prah | 60–100 kV, odmak 15–25 cm |
| Stvrdnjavanje | Pećnica topi, teče i umrežava film | 180–200 °C temperatura metala, 10–20 min |
| Hlađenje i pregled | Ohladite na zraku, zatim provjerite debljinu i prianjanje | 50–100 µm suhi film |
Zašto je naknada važna
Kako prah napušta pištolj, na čestice se primjenjuje visokonaponski naboj male struje, koji se zatim privlači uzemljenom izratku. Ta elektrostatska privlačnost drži prah na mjestu prije stvrdnjavanja i omogućuje povrat: višak spreja koji promaši dio može se uhvatiti, prosijati i ponovno upotrijebiti, uz dobro vođene kabine koje se oporavljaju 95% ili više raspršenog praha.
Premazivanje u prahu u odnosu na tekuću boju
Dva završna sloja nisu međusobno zamjenjiva, a izbor se obično svodi na volumen, podlogu i izgled.
- Emisije: prah ne sadrži otapala, tako da izlaz VOC-a naglo pada u usporedbi s tekućom bojom na bazi otapala.
- Izrada filma: jedan prolaz praha doseže 50-100 µm, dok tekućim sustavima obično treba nekoliko slojeva da bi se uskladili.
- Trajnost: filmovi stvrdnutog praha dobro su otporni na udarce, abraziju i lomljenje, a epoksidni ili hibridni sustavi prolaze duge testove slanog spreja kada je prethodna obrada ispravna.
- Promjena boje: tekućina ovdje pobjeđuje — mijenjanje boja praha znači čišćenje kabine i linija, što je razlog zašto prodavaonice praha grupiraju poslove prema boji.
- Podloge: puder treba vodljivi dio otporan na toplinu; plastika i sklopovi osjetljivi na toplinu općenito ostaju s tekućim ili UV-stvrdnutim premazima.
Zašto raspodjela veličine čestica odlučuje o kvaliteti premaza prahom
Dva praha mogu dijeliti isti kemijski sastav i ponašati se potpuno drugačije, jer učinak leži u raspodjeli veličine čestica. Previše sitnih čestica i prah se slabo fluidizira, nekonzistentno se puni i stvara prašinu u kabini. Previše grubih čestica i film postaje grub i s narančastom korom. Većina klasa praškastog premaza stoga cilja a medijan oko 30-45 µm s gornjim rezom blizu 100 µm.
| Razlomak | Tipična meta | Što se događa if you miss it |
|---|---|---|
| Novčane kazne | Ispod 10 µm održava se niskim | Loša fluidizacija, prašenje, niska učinkovitost prijenosa |
| Medijan (D50) | 30–45 µm | Nespecifični protok, pokrivenost i glatkoća filma |
| Grubo | Gornji rez blizu 100 µm | Gruba površina, neravnomjerno stvrdnjavanje, teži filmovi |
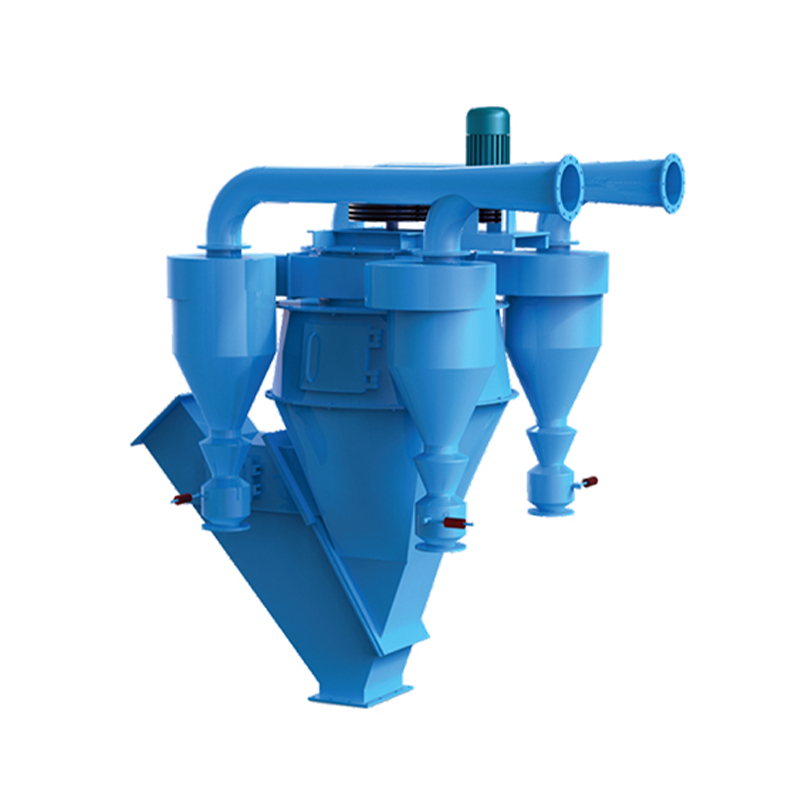
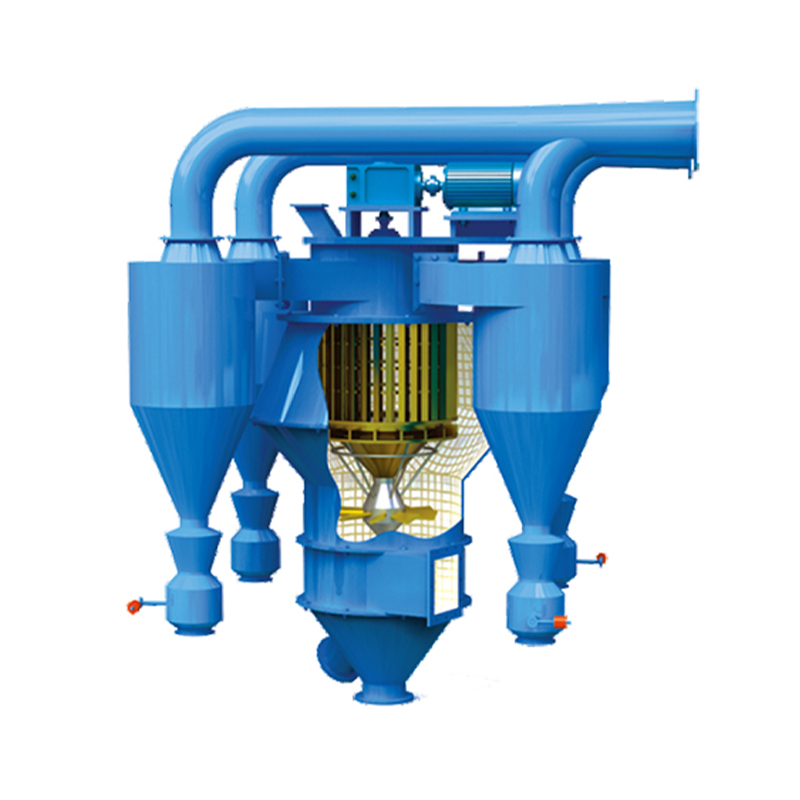
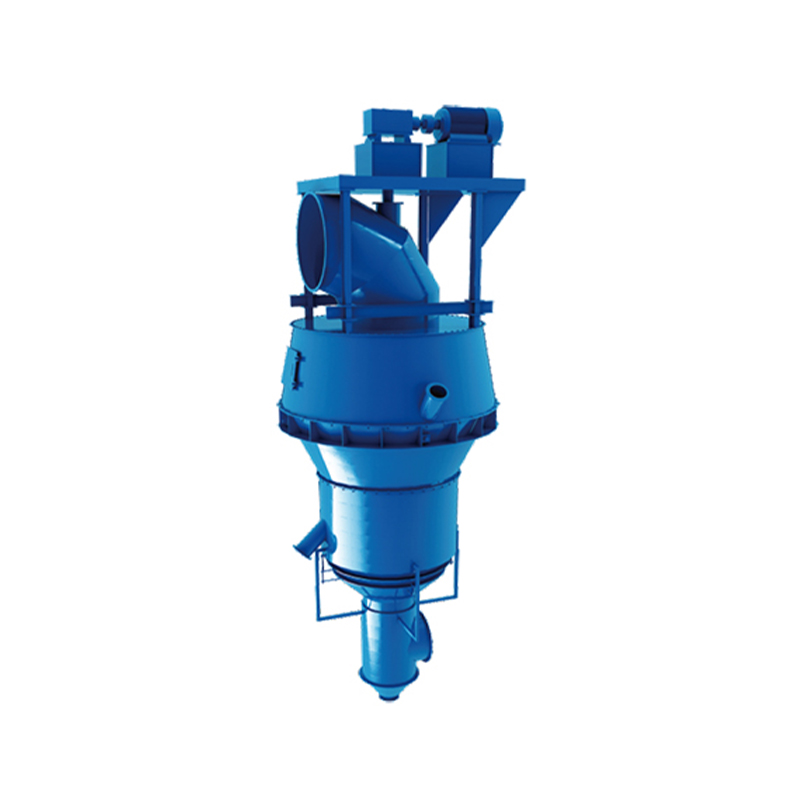
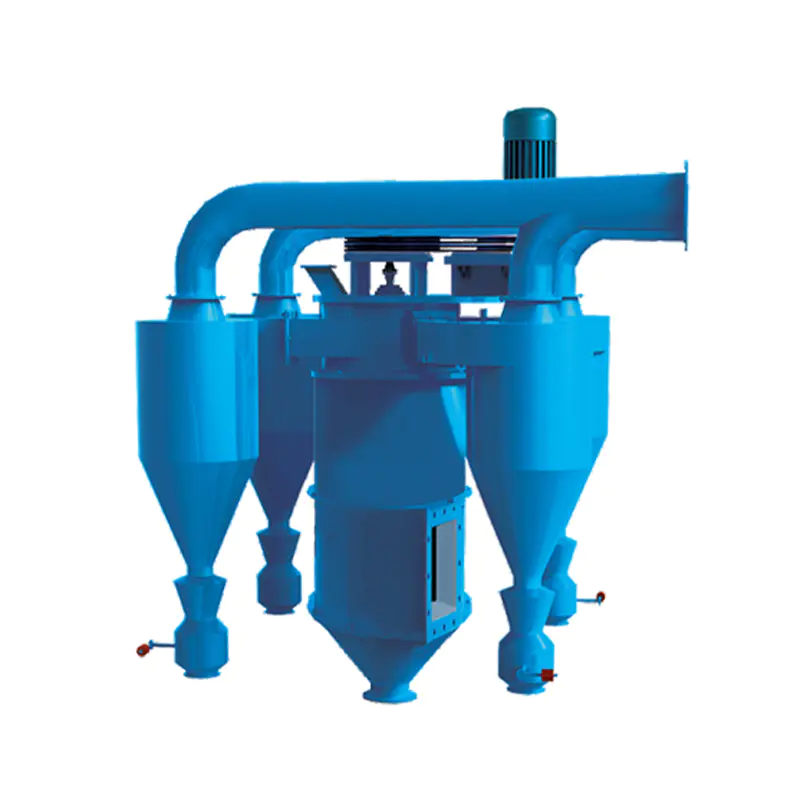
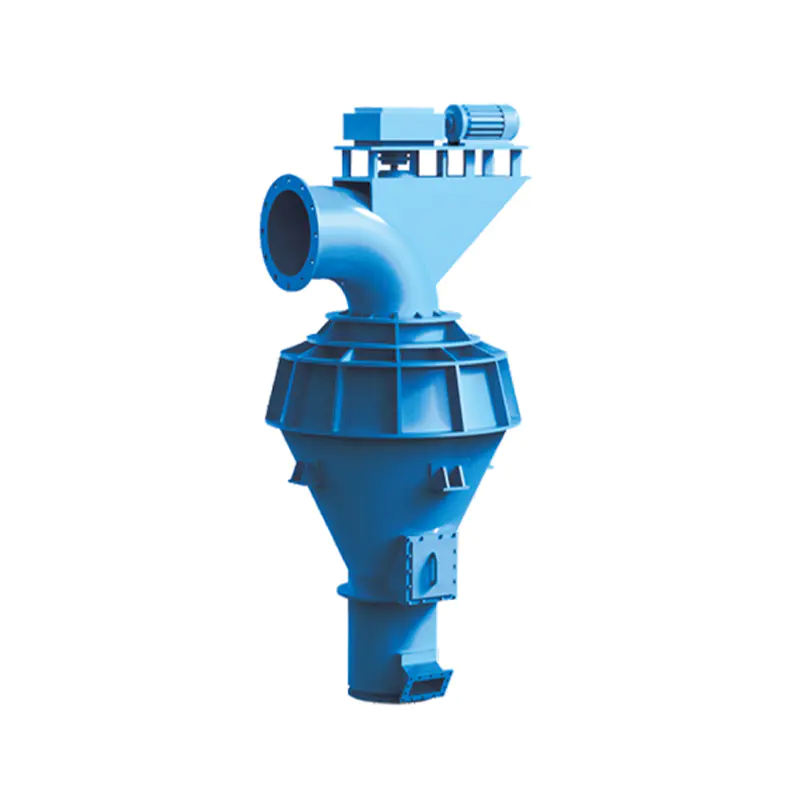
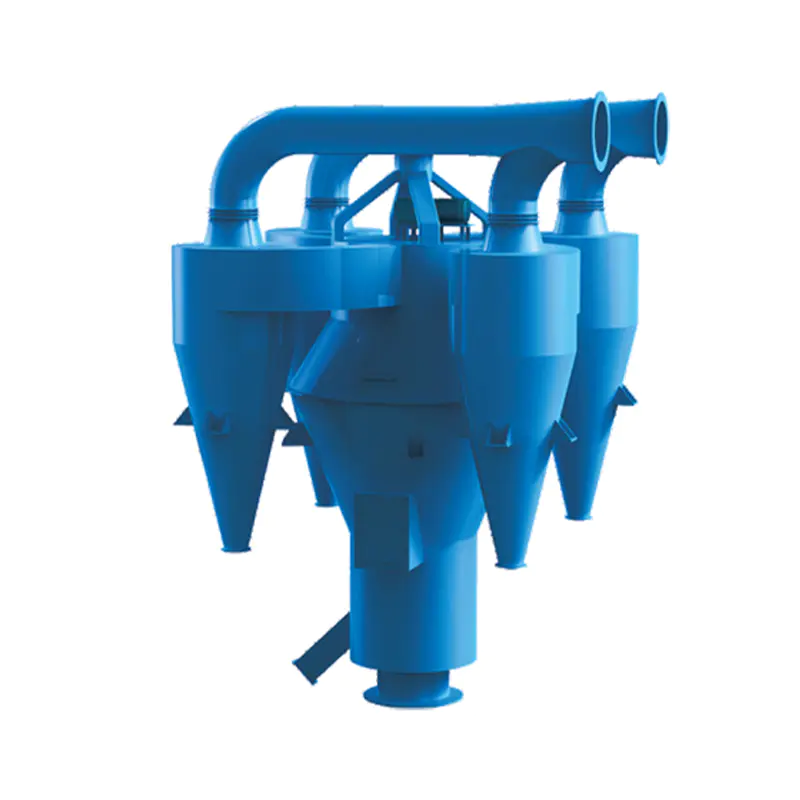
Zato klasifikacija, a ne samo mljevenje, određuje kvalitetu praha. A dinamički klasifikator praha podrezuje gornji rez i izvlači finoće u istoj struji zraka, a točka rezanja se može podesiti bez zaustavljanja niti.
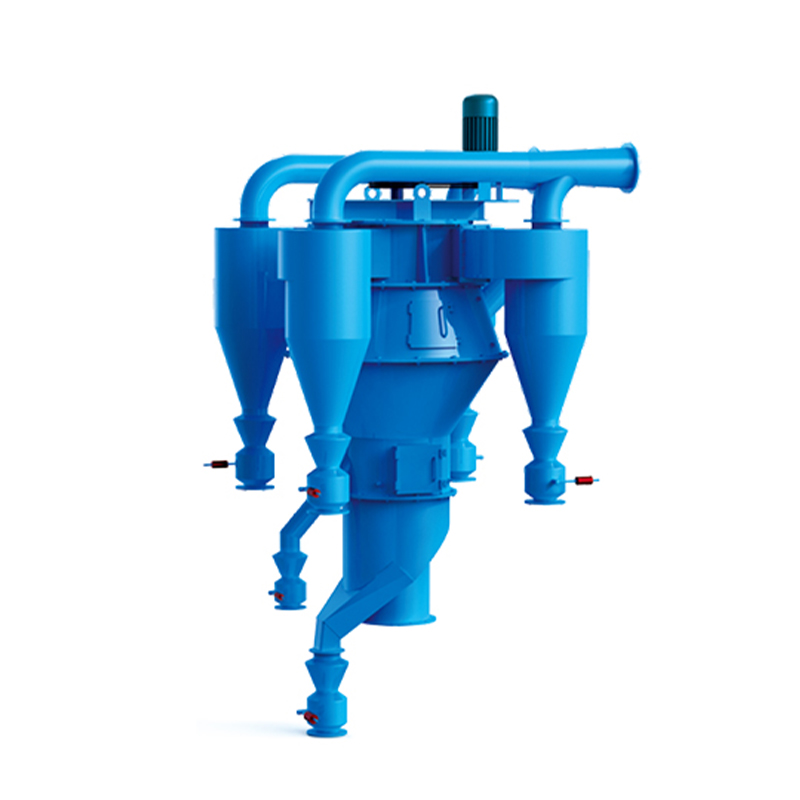 Klasifikator ultrafinog praha serije TS-CX Suha ultrafina klasifikacija s podesivom finoćom oka od 200–1000, prikladna kada kvaliteta praha ovisi o preciznom rezu i uklanjanju sitnih čestica u kontinuiranoj obradi. Pogledajte proizvod →
Kako se izrađuje prah za premazivanje prahom
Pretvaranje smole, pigmenta i punila u prah za raspršivanje slijed je miješanja, topljenja i smanjenja veličine — a posljednja dva koraka odlučuju o konačnom proizvodu.
- Izvažite i prethodno pomiješajte sirovine u mješalici visokog intenziteta.
- Otopiti u dvopužnom ekstruderu na otprilike 90–120 °C tako da smola navlaži svaku česticu pigmenta.
- Ohladite otopljenu vrpcu, a zatim je isjeckajte i zdrobite u komadiće.
- Samljeti i klasificirati čips, često u jednom mlinu za klasificiranje zraka, kako bi se postigla željena veličina čestica.
- Prosijavanje, detekcija metala i pakiranje.
U fazi mljevenja većina biljaka dobiva ili gubi novac.
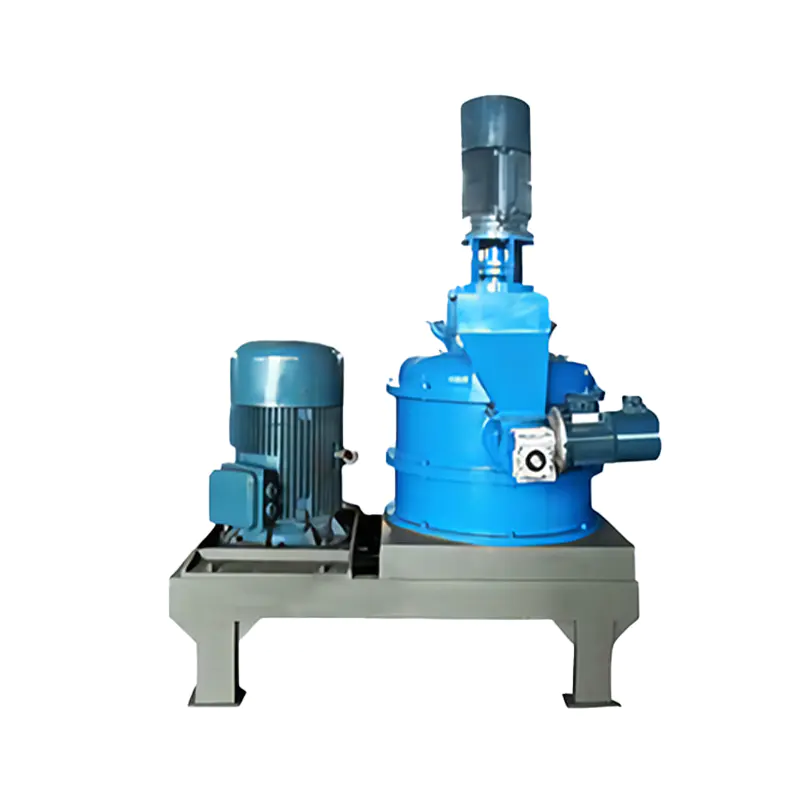 Mlin za klasifikaciju zraka za ultrafino mljevenje Kombinira udarno brušenje i unutarnju klasifikaciju za kontrolu D50 od 1,5–45 μm, pomažući pri upravljanju toplinom u mljevenju smole za premazivanje prahom. Pogledajte proizvod →
Mlin za klasiranje zraka kombinira udarno mljevenje s unutarnjim kotačem za klasificiranje, tako da samo čestice ispod točke rezanja napuštaju mlin dok preveliki materijal nastavlja cirkulirati. Toplinu mljevenja odnosi struja zraka, što je važno jer se smole za premazivanje prahom omekšavaju i razmazuju ako mlin radi vruće.
Čestice premaza, a ne ploče
Ista se riječ pojavljuje jednu fazu ranije u lancu. Oblaganje suhim česticama — koje se često naziva modifikacija praha — omotava svaku česticu u tanki sloj aditiva, pigmenta ili funkcionalnog materijala bez otapanja ičega.
U proizvodnji premaza u prahu ovo se koristi za spajanje metalnih pigmenata tako da se više ne odvajaju od osnovnog praha tijekom tribo punjenja, te za sušenje čestica domaćina silicijevim dioksidom ili glinicom u nanorazmjerima kako bi se poboljšala tečljivost i stabilnost punjenja. Osim premaza, ista tehnika poboljšava disperziju punila u cementu, kemikalijama i baterijskim materijalima.
Jedinice koje se temelje na rotoru obavljaju posao s velikim smicanjem i kratkim vremenom zadržavanja, što temperaturu drži pod kontrolom. Naš stroj za premazivanje prahom i modifikaciju napravljen je upravo za ovu dužnost, kombinirajući sušenje, dezintegraciju i površinsku modifikaciju u jednom prolazu.
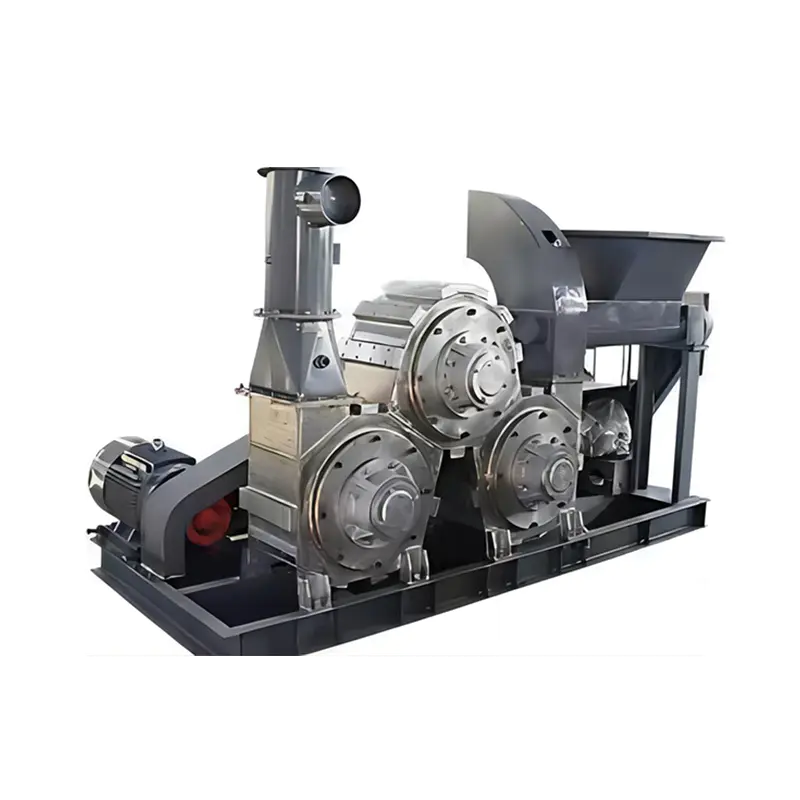 Stroj za premazivanje prahom i modificiranje Kombinira sušenje, dezintegraciju i površinsku modifikaciju u jednom prolazu za mineralne prahove, s preciznim doziranjem modifikatora i toplinom generiranom trenjem. Pogledajte proizvod →
Kontrola prašine, oporavak i higijena linije
Premazivanje prahom je posao koji stvara prašinu na oba kraja lanca. U kabini se prekomjerni raspršivač mora uhvatiti i ili povratiti ili zbrinuti; u postrojenju za mljevenje i klasifikaciju, fine frakcije se moraju sakupiti prije nego dođu do filtera ili radnog mjesta.
Dva pravila održavaju liniju čistom i usklađenom:
- Odvojite povrat od otpada. Ciklon vraća upotrebljivi grubi prah u spremnik, dok uložak ili vrećasti filtar rukuje finom frakcijom koja bi inače pokvarila povrat.
- Odredite veličinu kolektora za prašinu, a ne za protok zraka. Fine čestice premaza u prahu su lagane i ljepljive, tako da pulsno čiste vrećaste kolektore s velikom površinom tkanine održavaju stabilan pad tlaka daleko dulje od premalih jedinica.
Od 2002. godine naš tim proizvodi opremu za mljevenje, klasifikaciju, sušenje i uklanjanje prašine za cementnu, kemijsku industriju, industriju energije i čelika, potpomognutu certifikatima ISO 9001, ISO 14001 i OHSAS 18001. Pulsni vrećasti kolektori kao što je serija LMC/CDMC i zračne kutije specifične za mlin za ugljen standardni su alati u tom alatu.
Ključni podaci za van
- Premaz u prahu je 100% čvrsta završna obrada bez otapala koja se nanosi elektrostatički i stvrdnjava u pećnici u tvrdi film.
- Debljina filma obično se kreće između 50 i 100 µm, a dobro vođena kabina obnavlja 95% ili više viška raspršenog sloja.
- Učinkovitost se odlučuje puno prije pištolja za prskanje — raspodjelom veličine čestica, mljevenjem i klasifikacijom.
- Oblaganje i modifikacija suhih čestica proširuje istu ideju na samu površinu čestica.
Ako specificirate liniju za mljevenje, klasifikaciju, sušenje ili uklanjanje prašine za proizvodnju praha, naši inženjeri mogu pregledati vaš materijal i ciljnu distribuciju veličine čestica. Pošaljite nam detalje i vratit ćemo se s izvedivom konfiguracijom.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588